
印染 MES 系统 · 前处理 / 染色 / 印花 / 后整理全流程
覆盖"前处理 → 染色 → 印花 → 后整理 → 成品检验"全流程。🎨 内置 2600+ 条潘通 TCX 色卡(行业独有),来样色号一键检索一键出推荐配方;自带配方库,工艺版本控制,历史配方一键复用不依赖老师傅;ΔE 色差自动计算,超差自动报警,缸差批差数据化。智梭 AI 语音助手一键查缸次/回修率/单缸成本,原生 10 国语言海外印染厂直接用。
智能印染车间场景
前处理、染色、印花到后整理全程数字化,潘通色卡配方库与 ΔE 色差管控在同一平台闭环。
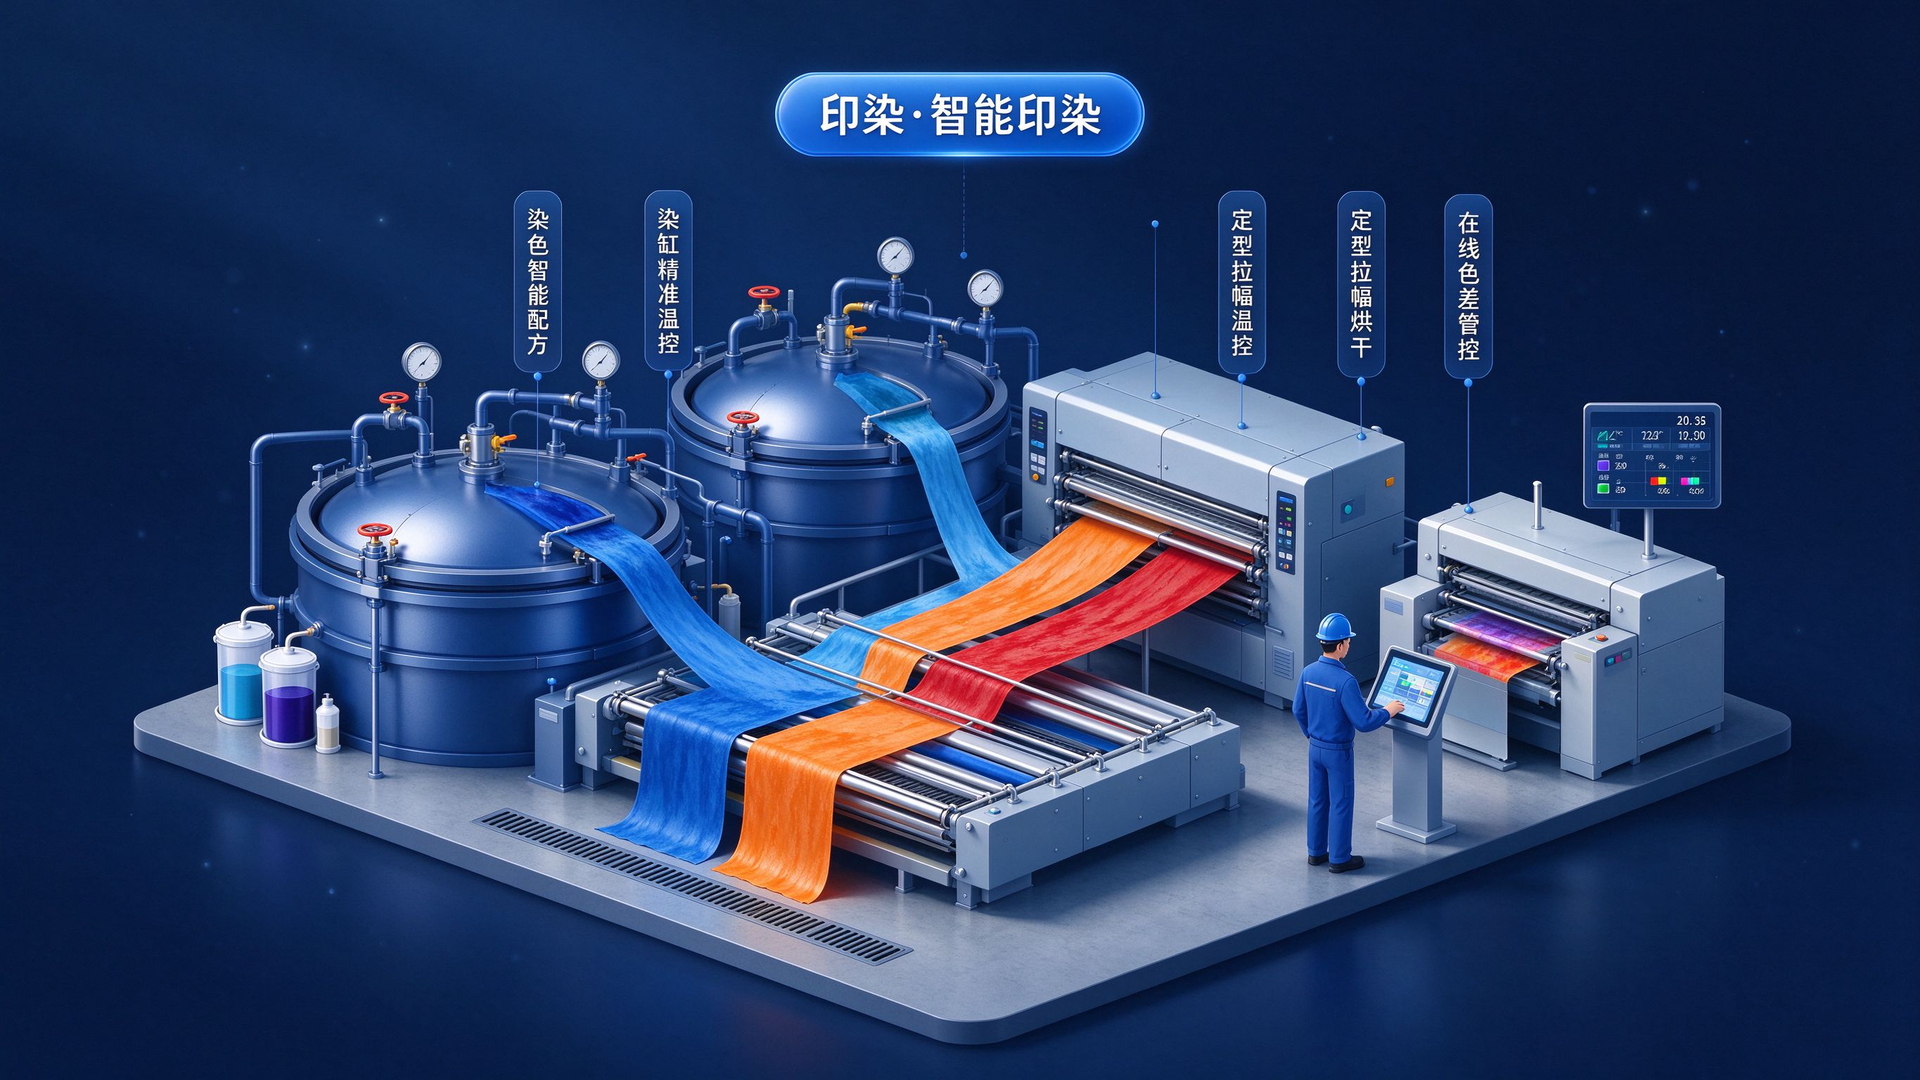
潘通 2600+TCX 色卡 + 自带配方库 + ΔE 色差自动量化
传统印染三大痛点:来样对色靠老师傅、配方记在本子上人走丢、色差凭肉眼看"差不多"。智梭印染 MES 一次性解决。
潘通 2600+ 条 TCX 色卡深度集成
内置2600+ 条潘通 TCX(Textile Cotton eXtended)色卡数据库,覆盖所有纺织行业常用色号,行业独有,传统印染 MES 都没有内置完整的 TCX 库需要客户自己录入:
• 来样客户给潘通色号 → 一键检索直接出推荐配方
• 历史打样 / 大生产同色号配方 → 一键复用不用重打小样
• 每色号配方支持 N 个版本(不同染料供应商 / 不同布种 / 不同车间)
• 支持色号快速模糊搜索 + Lab 值倒推推荐 + 同色系邻近色对比
自带配方库 · 工艺版本控制 · 不依赖老师傅
染色配方存储 / 追溯 / 防错全流程闭环,老师傅的经验沉淀为系统资产:
ΔE 色差自动计算 · 超差自动报警
告别"老师傅肉眼看差不多就行",色差实现 100% 数据化:
• ΔE 色差公式内置(CIE76 / CIE94 / CMC 2:1),自动计算 Lab 值
• 每缸与标样 ΔE ≥ 阈值 → 自动报警锁定,不能流转下工序
• 缸差批差数据化管理:同订单不同缸批次间色差横向对比报表
• 色牢度全程记录:耐洗 / 耐摩擦 / 耐日晒 / 耐汗渍牢度指标全程可追溯
• 典型场景测算:老外客户色差投诉直接减少 60%+。
说话就能管印染车间 —— 不用记菜单、不用学操作
问缸、问回修、问成本、问配方,不用翻台账不用登系统,语音直接问秒出答案;10 国语言海外印染厂直接部署。
全模块语音查询
"今天染了多少缸""3 号缸为什么回修率高""本月 FTT 排名",秒出结果,支持 10 国语言
AI 异常根因分析 Top3
问"3 号缸回修率高为什么",AI 自动关联称料误差/染料批次/工艺温度给出 Top3 原因
AI 自动报表 Excel 生成
"出上月一次合格率 FTT 报表按班组排序",自动生成 Excel,秒发管理层
单缸成本语音问
"最近 7 天一缸染化料平均成本?和上月比差多少?"AI 自动算+横向对比
10 国语言 + 阿拉伯语 RTL
中日英哈越马印阿法俄 10 国语言,阿拉伯语原生 RTL,海外印染厂直接用
严格只读权限 · 数据安全
AI 只能查询不能修改,成本/染料配方价格敏感字段按账号权限严格隔离
⚙️ 核心功能 · 12 大模块全覆盖()
模块可按企业现状分阶段上线,第 1 阶段先跑缸次管理+色差量化,第 2 阶段扩展配方库+称料防错+单缸成本。
① 潘通 2600+ TCX 色卡
行业独有内置 2600+ 条潘通 TCX 色卡,来样色号一键检索,推荐配方一键出
② 自带配方库
染色配方存储/追溯/防错,工艺版本控制,历史配方一键复用,不依赖老师傅
③ ΔE 色差自动计算
CIE76/94/CMC 色差公式内置,超差自动报警,缸差批差数据化,色牢度全程记录
④ 染整工单全流程
前处理→染色→印花→后整理→成品检验,坯布投染管理,工序进度实时跟踪,WIP 透明可视
⑤ 染缸可视化看板
染缸排产优化,每缸状态一目了然(待投染/染色中/水洗/固色/出缸/待洗缸),减少空等
⑥ 工艺单管理
温度/时间/升温曲线/助剂配方全记录,工艺版本控制,下达机台扫码确认不会拿错
⑦ 称料防错
自动对接电子称,染料助剂 ±0.5% 误差锁定,扫码确认染料牌号不会拿错
⑧ 一次合格率 FTT
色花/色差/疵点分类统计,返工返修全程留痕,回修原因 AI 自动聚类分析 Top3
⑨ 单缸成本核算 + 能耗
自动算单缸染化料成本 + 能耗管控(蒸汽/水/电),单位用能超标自动预警
⑩ 智梭 AI 语音助手
说话查缸次/FTT/回修率/单缸成本,AI 根因分析,10 国语言海外直接用
⑪ 全链路追溯
每缸布工艺参数全程记录,质量问题追溯到具体缸次+染料批次+操作人员
⑫ 10 国语言
中日英哈越马印阿法俄 10 国语言,阿拉伯语 RTL,海外印染厂直接部署
从前处理到成品检验,印染全流程数字化
每缸布的工艺路线、配方、参数与质检结果在线流转,前后工序数据自动衔接。
前处理
坯布缝头、烧毛、退煮漂与丝光,工艺参数按布种自动下发。
染色
配方库自动算料,称料防错与 ΔE 色差管控贯穿每缸生产。
印花
制网、调色与套色对齐电子工单,花型版本可追溯。
后整理
定型、预缩、磨毛等工序记录设备参数与能耗。
成品检验
成品质检、定等与缸次追溯合一,合格后一键入库。
关键工艺参数与配方管控标准
参数阈值与配方版本在线管理,超差报警、历史复用与防错机制覆盖每缸生产。
| 管控项 | 标准 / 阈值 | 说明 |
|---|---|---|
| 色差 ΔE | 按企业内控标准设置阈值 | 对色检测超差自动报警并锁定放行 |
| 称料误差 | 按染料类别配置允差 | 电子秤联网校验,超出允差无法放行 |
| 配方管理 | 版本化存储 + 审批 | 历史配方一键复用,修改留痕可追溯 |
| 缸次工艺 | 温度/时间/助剂曲线 | 按布种花型自动下发,执行记录可查 |
印染客户最关心的 3 个问题
配方、色差与部署节奏,更多问题见网站 FAQ 页面。
印染 MES 的配方库如何防止撞配方、误调用?
色差 ΔE 管控是怎么做的?超标如何处理?
称料防错如何落地?电子秤如何对接?
🏭 典型应用场景
棉 / 涤棉印染厂
大批量连续生产,色差 ΔE 量化 + 缸差批差控制 + 单缸成本核算最关键。
丝绸 / 毛纺高档印染
小批量多品种高附加值,潘通 2600+ TCX 色卡 + 配方库版本控制优势最大。
海外印染厂(东南亚/中亚)
10 国语言 + 阿拉伯语 RTL + 多时区,配合集团 AI 助手跨工厂查询。
家纺配套印染厂
与家纺 MES 原生打通,色布直接流转入家纺裁剪工序,不换批次号一码追溯。